Tarcze ścierne stanowią podstawowy element eksploatacyjny wszystkich-osprzętu do szlifowania dwustronnego, bezpośrednio kształtując równoległość przedmiotu obrabianego, chropowatość powierzchni i całkowity koszt jednostkowy obróbki. Wielu techników wybiera zwykłe krążki ścierne bez dopasowywania twardości ściernicy, stopnia ziarnistości lub środka wiążącego do konkretnych materiałów obrabianego przedmiotu, co prowadzi do szybkiej pasywacji ściernicy, nierównomiernego usuwania materiału i częstego precyzyjnego dryfu, co powoduje zatrzymanie linii produkcyjnych. Opanowanie ukierunkowanego doboru ściernic i ustandaryzowanych procedur obciągania pozwala obniżyć miesięczne wydatki na materiały eksploatacyjne i utrzymać spójność wykończenia na poziomie mikronów- tysięcy gotowych części dziennie.
Dopasowanie materiału ściernicy stanowi podstawę stabilnej wydajności szlifowania.Materiały ścierne na bazie tlenku glinu zapewniają ekonomiczne-usuwanie naddatku przedmiotów obrabianych ze stali węglowej, stali stopowej i standardowej stali łożyskowej, równoważąc zdolność cięcia i odporność na zużycie półwyrobów ze średnio{1}}twardego metalu. Koła z węglika krzemu nadają się do stosowania w przypadku miękkich-metali nieżelaznych, takich jak aluminium i stopy miedzi, zapobiegając przyleganiu materiału i{{4}narastaniu krawędzi na powierzchniach ściernych podczas obróbki cienkich-płyt. Tarcze superścierne diamentowe i CBN stają się obowiązkowe w przypadku ultra-materiałów, w tym ceramiki przemysłowej, metali spiekanych i komponentów ze stopów-wysokotemperaturowych; chociaż ich koszt początkowy jest wyższy, ich żywotność jest 5-8 razy dłuższa niż w przypadku konwencjonalnych materiałów ściernych w przypadku partii o wysokiej precyzji.
Rozmiar ziarna i stopnie twardości ściernicy dodatkowo dostosowują wyniki wykańczania do wymagań produkcyjnych.Tarcze o grubym ziarnie (120-240 mesh) umożliwiają zgrubne usuwanie materiału w celu szybkiego przycięcia ponadgabarytowych półfabrykatów, idealne do wstępnego szlifowania masowego przed etapami dokładnego wykańczania. Drobnoziarniste krążki (400-800 mesh) zapewniają wyjątkowo-gładkie wykończenie powierzchni komponentów lotniczych i półprzewodnikowych przy rygorystycznych limitach chropowatości Ra. Miękkie-tarcze ścierne-samoczynnie się-łatwo ostrzą podczas szlifowania pod lekkim naciskiem, idealnie nadają się do delikatnych, cienkich przedmiotów obrabianych podatnych na odkształcenia, natomiast tarcze z twardym spoiwem dłużej zachowują płaską geometrię w przypadku ciągłego szlifowania przy dużych obciążeniach grubych, sztywnych części stalowych.
Regularne obciąganie kół eliminuje nierównomierne zużycie warstwy ściernej, które zaburza tolerancję równoległości.Bez okresowego przycinania lokalne,-zużyte sekcje kół powodują nierównomierne usuwanie materiału, pozostawiając nierówną grubość w pojedynczej partii detali. Stałe przystawki do obciągania zainstalowane na ramach szlifierskich wykonują lekkie przycinanie co 2-3 godziny produkcji w przypadku linii o dużej wydajności, usuwając glazurowane powierzchnie ścierne i przywracając płaską geometrię ściernicy. Operatorzy muszą ściśle kontrolować prędkość i głębokość podawania opatrunku; nadmierne przycinanie marnuje materiał ścierny, podczas gdy niedostateczne przycinanie nie koryguje nierówności powierzchni kół.
Zasady przechowywania i instalacji wydłużają żywotność ścierniwa i pozwalają uniknąć zagrożeń bezpieczeństwa.Nowe koła wymagają 24-godzin odpoczynku po dostawie, aby uwolnić wewnętrzne naprężenia wiążące przed montażem na wrzecionach. Przed instalacją wszystkie dyski muszą zostać poddane kontroli wizualnej pod kątem mikro-pęknięć; uszkodzone koła mogą pęknąć przy dużych prędkościach obrotowych, stwarzając poważne zagrożenie dla bezpieczeństwa warsztatu. Równomierny rozkład momentu obrotowego podczas mocowania śrub zapobiega mimośrodowi tarczy, który powoduje wibracje i odchylenia wymiarowe podczas cykli szlifowania. Niezużyte materiały ścierne należy przechowywać w suchych pomieszczeniach o kontrolowanej temperaturze, aby uniknąć degradacji spoiwa spowodowanej wahaniami wilgotności.
Obliczenie całkowitego kosztu materiałów eksploatacyjnych wymaga zrównoważenia ceny przedniego koła i żywotności.Zwykłe, niedrogie felgi-z tlenku glinu szybko się zużywają i wymagają częstej wymiany, co zwiększa przestoje w produkcji i-długoterminowe wydatki. Tarcze superścierne wiążą się z wyższymi początkowymi kosztami zakupu, ale zmniejszają częstotliwość wymiany i skracają czas zatrzymywania linii w celu wymiany kół, zapewniając doskonałą wydajność w zakresie kosztów całkowitych dla fabryk prowadzących masową produkcję zmianową bez przerwy. Śledzenie żywotności ściernic, ilości złomów i częstotliwości obciągania w dzienniku konserwacji pomaga zespołom zaopatrzeniowym optymalizować przyszłe plany zakupów materiałów ściernych.
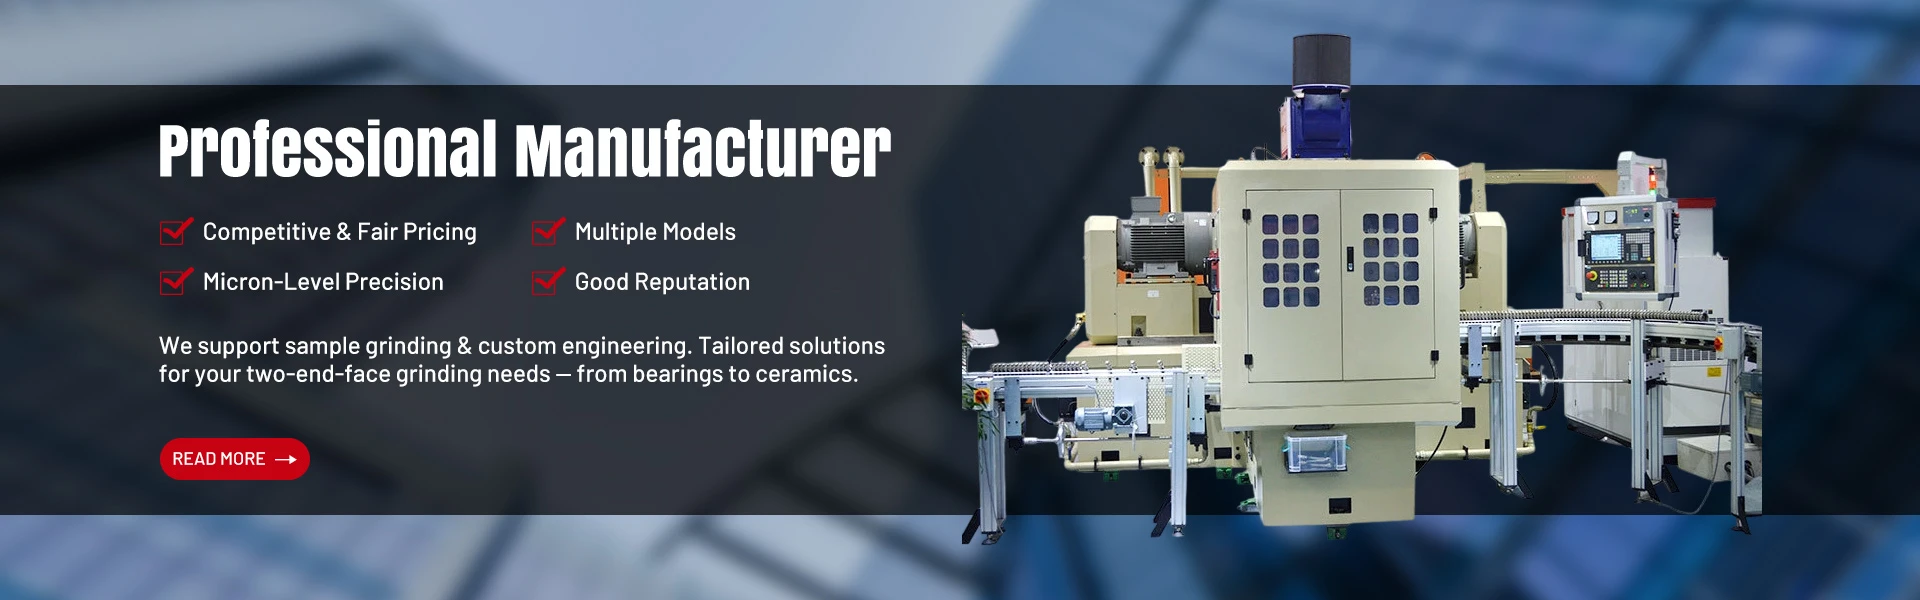
W przypadku producentów, dla których priorytetem jest stabilna precyzja i kontrolowane wydatki na materiały eksploatacyjne, połączenie materiałów przedmiotu obrabianego ze specjalnie-tworzonymi tarczami ściernymi i przestrzeganie zdyscyplinowanych cykli obciągania eliminuje najczęstsze błędy w precyzji szlifowania. InstalowanieSzlifierka dwutarczowaz kompatybilnymi zestawami tarcz superściernych drastycznie obniża-długoterminowe koszty operacyjne i poprawia jednorodność gotowych części w przypadku partii komponentów klasy eksportowej. Ustandaryzowane procedury zarządzania kołami stanowią prosty-skuteczny sposób na podniesienie ogólnej rentowności produkcji warsztatu.